Tout savoir sur le garnet · Découpe jet d'eau
Comment réduire la consommation d'abrasif en découpe jet d'eau ?
Pour réduire la consommation d'abrasif en jet d'eau, il faut raisonner en kilos de garnet par pièce bonne, pas en kilos par heure. Les leviers principaux sont un débit d'abrasif réglé à la juste valeur, une avance adaptée à la qualité vraiment demandée, une tête en bon état, une programmation qui limite les trajets et les perçages, et un produit stocké au sec. Baisser le débit sans autre mesure peut au contraire ralentir la coupe et augmenter la consommation par pièce.
Comment mesurer la consommation réelle d'abrasif ?
Sans mesure de départ, on ne sait pas quel levier a fonctionné. Choisissez une pièce répétitive ou une série représentative, puis notez :
- la quantité d'abrasif consommée, par pesée ou par relevé du doseur après vérification ;
- le temps de cycle complet, perçages et déplacements inclus ;
- le nombre de pièces conformes et les reprises nécessaires ;
- l'état du canon et de l'orifice au début et à la fin de l'essai.
Vérifiez le débit affiché en recueillant l'abrasif sur une durée donnée, selon la méthode indiquée par le constructeur. Un écart entre valeur programmée et valeur réelle n'est pas rare et fausse les comparaisons suivantes.
Quels réglages de coupe influencent le plus la consommation ?
L'abrasif, la pression et l'avance fonctionnent ensemble. Modifier l'un sans regarder les autres ne donne pas d'information exploitable.
| Levier | Effet recherché | Risque si l'on va trop loin |
|---|---|---|
| Ajuster le débit d'abrasif | Rester dans la zone où un apport supplémentaire aide vraiment la coupe | Coupe plus lente, défauts en partie basse |
| Adapter l'avance à la tolérance réelle | Éviter de payer une finition que la pièce ne demande pas | Stries et conicité hors tolérance |
| Maintenir la pression prévue | Garder l'énergie transmise au grain | Perte de capacité de coupe si la pompe ou l'orifice dérivent |
| Adapter le grain à la pièce | Ne pas utiliser un grain fin là où il n'apporte rien | Bord insuffisant si le grain devient trop gros |
Le choix du grain se traite souvent à tort par habitude. Si une partie de vos pièces accepte une finition courante, il est utile de comparer le garnet 80 mesh avec le garnet 120 mesh sur ces pièces précises, en mesurant le temps et l'abrasif à qualité égale. Les machines conçues pour un fort débit d'abrasif peuvent aussi évaluer le garnet 30/60 mesh quand la finition passe au second plan. Notre article quel mesh pour la découpe jet d'eau aide à fixer ces points de départ.
Comment l'état de la tête de coupe fait-il varier la consommation ?
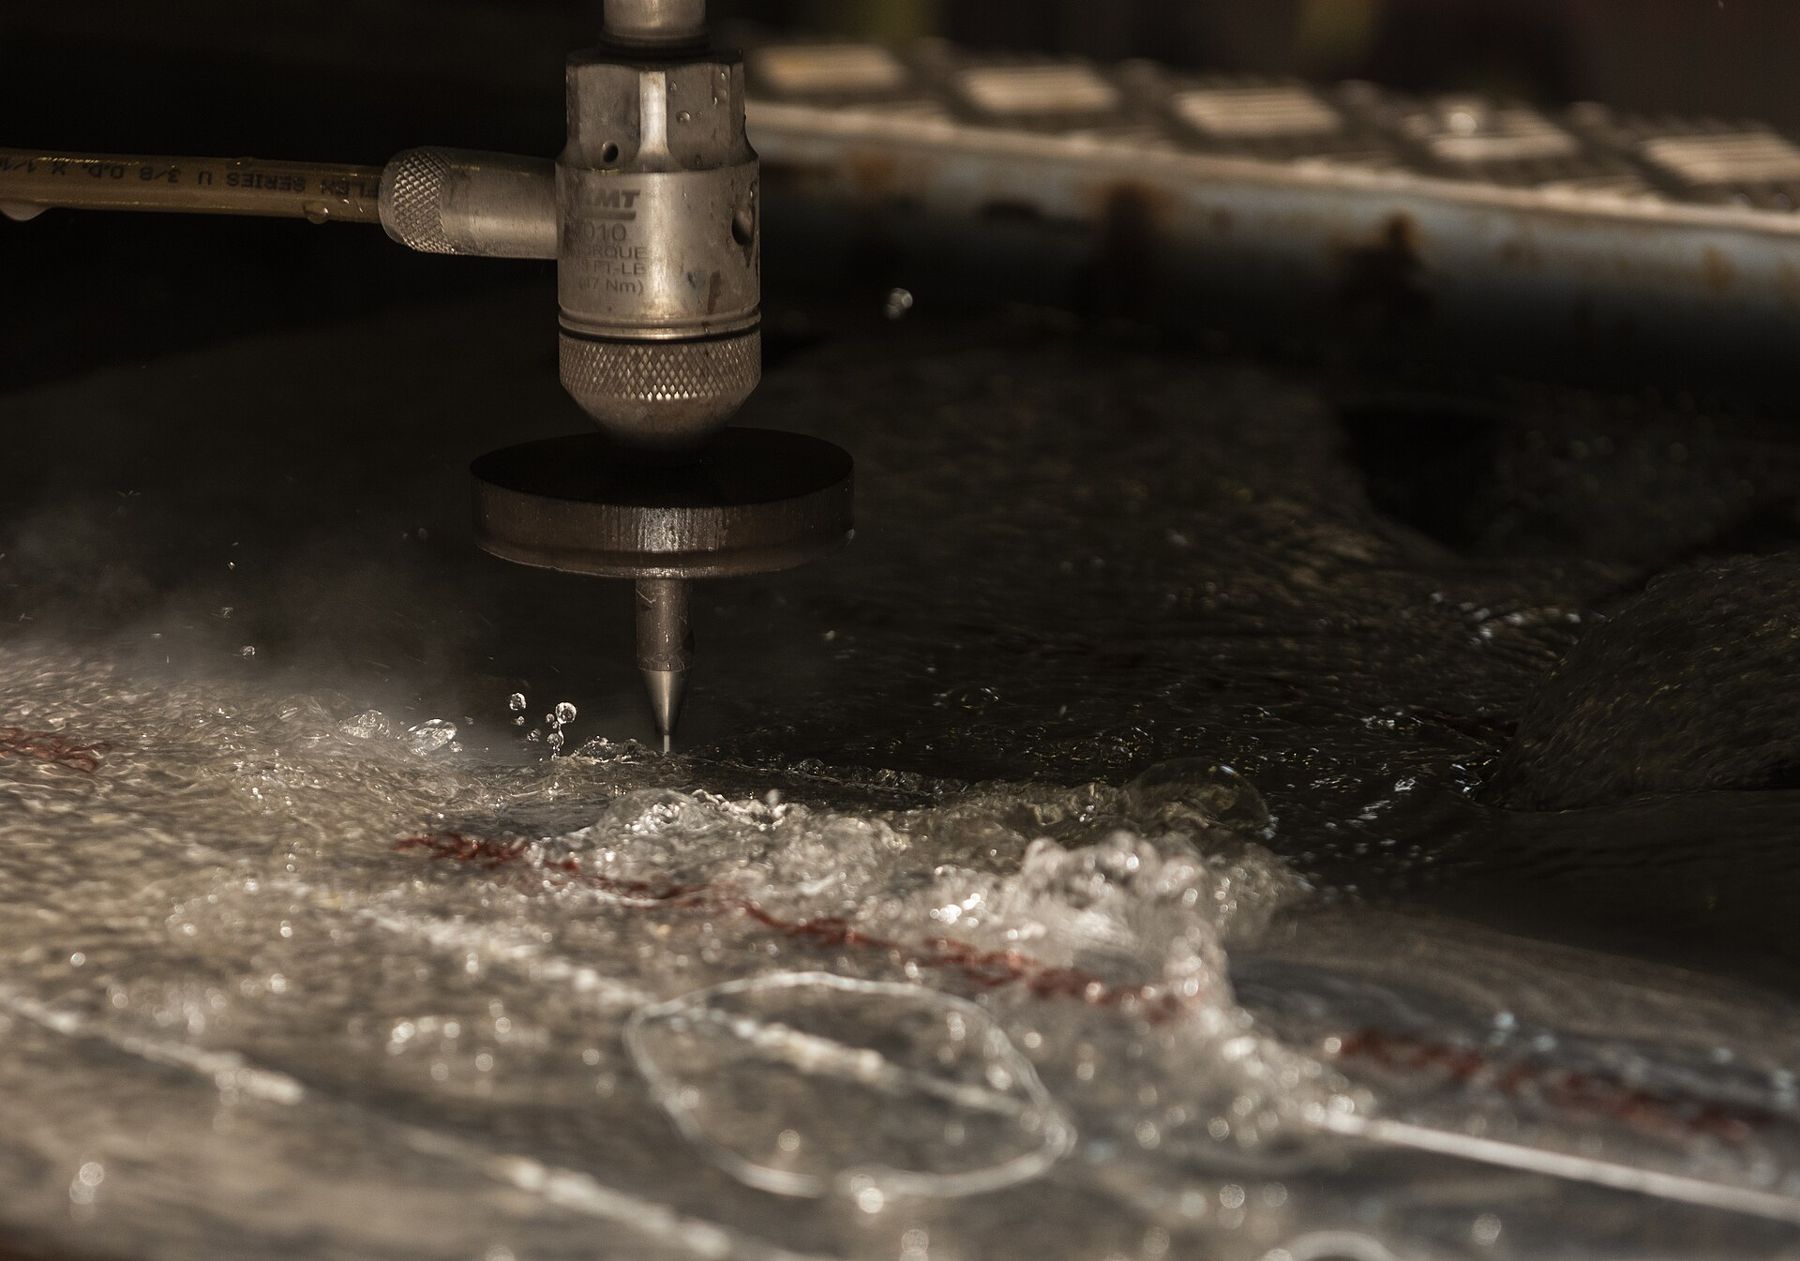
Une tête mal entretenue consomme de l'abrasif sans qu'on le voie. Quand le canon s'use, le jet s'élargit, la saignée s'ouvre et l'énergie se répartit sur une surface plus grande. Pour conserver la même qualité, l'opérateur ralentit, et l'abrasif consommé par pièce augmente. Un orifice endommagé disperse lui aussi le jet et réduit l'aspiration.
Quelques habitudes limitent ces pertes : contrôler régulièrement le diamètre du canon, vérifier l'alignement entre orifice et canon après chaque intervention, remplacer les pièces d'usure selon un critère observé (qualité de coupe, saignée) plutôt qu'à la panne, et garder une trace de ces interventions. La fréquence dépend de vos conditions, c'est pourquoi aucune durée ne peut être donnée de manière générale.
La programmation peut-elle réduire la consommation ?
Oui, et ce levier ne touche ni à la machine ni à la qualité. L'abrasif n'est utile que pendant la coupe, et le temps passé à percer ou à couper des longueurs inutiles compte aussi.
- Imbrication : un placement resserré réduit les chutes et la longueur totale coupée.
- Bords communs : quand la géométrie et la tolérance l'autorisent, une coupe commune évite un passage supplémentaire.
- Perçages : leur nombre pèse sur le temps de cycle et sur les risques de défaut. Un point d'entrée en bord de tôle est parfois possible.
- Vitesses par zone : ralentir seulement dans les angles et les petits rayons évite d'imposer la vitesse la plus basse à tout le contour.
- Arrêts d'abrasif : vérifier que l'alimentation se coupe bien pendant les déplacements et les pauses.
La qualité et le stockage de l'abrasif jouent-ils aussi ?
Un produit humide s'écoule par à-coups, et une granulométrie irrégulière complique le réglage. Les défauts qui en résultent se paient en pièces rebutées, donc en abrasif perdu. Stockez les sacs au sec et utilisez les lots dans l'ordre d'arrivée, comme expliqué dans notre article stocker le garnet pour éviter le bouchage de buse. Les paramètres qui distinguent un grain d'un autre sont présentés dans dureté, densité et forme du grain.
Moins consommer signifie aussi produire moins de boues à gérer, sujet abordé dans notre article sur le garnet et l'économie circulaire. Pour regrouper vos besoins une fois votre consommation mesurée, consultez la page commander à la tonne ainsi que notre dossier tout savoir sur le garnet. Chaque changement de réglage reste à valider par un essai sur vos pièces avant son passage en production.
Les granulométries concernées
 120MESH
env. 0,125 mm
Plus fin, pour une coupe plus nette et le décapage de façades et de métaux.
831,67 € HT / tonne
998,00 € TTC livré en France
 80MESH
env. 0,18 mm
La référence polyvalente : standard de la découpe jet d'eau et décapage doux en aérogommage.
831,67 € HT / tonne
998,00 € TTC livré en France
 30/60MESH
0,25 à 0,60 mm
Le grain le plus énergique de la gamme : décapage de fortes épaisseurs et coupe à fort débit.
831,67 € HT / tonne
998,00 € TTC livré en France
À lire aussi
Sécurité en sablage au garnet : EPI, poussières, ventilation et déchets
Quartz annoncé bas ne veut pas dire chantier sans risque. Évaluation, protection respiratoire, ventilation, air respirable, FDS et déchets : la liste à vérifier avant de sabler.